


Odamlar minglab yillar davomida quvurlardan foydalanganlar. Ehtimol, birinchi foydalanish qadimgi qishloq xo'jaligi mutaxassislari tomonidan suvni daryolar va daryolardan dalalariga o'tkazgan. Arxeologik dalillar shuni ko'rsatadiki, xitoylar qamish trubasini suvni kerakli joylarga etkazish uchun 2000 & nbsp;BC 0010010 nbsp;Boshqa qadimgi tsivilizatsiya tomonidan ishlatilgan gil naychalari topilgan. Birinchi asrda 0010010 nbsp;AD 0010010 nbsp;, birinchi qo'rg'oshin quvurlari Evropada qurilgan. Tropik mamlakatlarda suvni tashish uchun bambuk naychalari ishlatilgan. Mustamlakachilik amerikaliklar xuddi shu maqsadda yog'ochdan foydalanishgan. 1652 da Bostonda birinchi suv inshootlari ichi bo'sh loglardan foydalangan holda amalga oshirildi.
Zamonaviy payvandlangan po'lat quvurning rivojlanishi 1800 s erta davrlarga borib taqaladi. 1815 da Uilyam Murdok ko'mir yoqadigan lampalar tizimini ixtiro qildi. Ushbu chiroqlar bilan butun London shahriga moslashish uchun Murdok tashlangan mushklardan bochkalarga qo'shildi. U bu doimiy quvur liniyasidan ko'mir gazini tashishda foydalangan. Uning yoritish tizimi muvaffaqiyatli bo'lganida, uzun metall naychalarga ko'proq talab paydo bo'ldi. Ushbu talabni qondirish uchun etarli miqdordagi naychalarni ishlab chiqarish uchun turli xil ixtirochilar yangi quvurlarni ishlab chiqarish jarayonlarini ishlab chiqish ustida ishlaydilar.
Metall naychalarni tez va arzon ishlab chiqarishning mashhur usuli Jeyms Rassell tomonidan 1824 patentlangan. Uning usulida naychalar tekis temir tasmaning qarama-qarshi qirralarini birlashtirib yaratilgan. Dastlab metall uni moyil bo'lguncha qizdirildi. Bir tomchi bolg'a yordamida qirralar bir-biriga o'ralgan va payvandlangan. Quvur truba va prokat tegirmonidan o'tib, tugatildi.
Rassell 0010010 # 39; usul uzoq vaqt ishlatilmadi, chunki kelgusi yilda Komelius Uaytxaus metall naychalarni ishlab chiqarishning yaxshiroq usulini ishlab chiqdi. Ushbu jarayon "dumba payvandlash" deb nomlangan jarayon bizning hozirgi quvurlarni tayyorlash protseduralari uchun asosdir. Uning usulida yupqa temir choyshab isitilib, konus shaklidagi teshik orqali tortilgan. Metall teshikdan o'tayotganda, uning qirralari buklanib, quvur shaklini yaratdi. Quvurni tugatish uchun ikkita uchi bir-biriga payvandlangan. Foydalanadigan birinchi ishlab chiqarish zavodi
Amerika Qo'shma Shtatlaridagi bu jarayon 1832 Filadelfiyada ochilgan.
Asta-sekin, Whitehouse uslubida yaxshilanishlar amalga oshirildi. Eng muhim yangiliklardan biri Jon Moon tomonidan 1911 da taqdim etilgan. U ishlab chiqarish zavodi uzluksiz oqimda quvur ishlab chiqarishi mumkin bo'lgan uzluksiz jarayon usulini taklif qildi. Ushbu maqsad uchun u mashinalar qurdi va ko'plab quvur ishlab chiqarish korxonalari uni qabul qildilar.
Payvand choklarini ishlab chiqarish jarayonida choksiz metall quvurlarga ehtiyoj paydo bo'ladi. Choksiz quvurlar payvandlangan tikuvga ega bo'lmaganlardir. Ular avval qattiq silindrning o'rtasidan teshik burg'ulash orqali qilingan. Ushbu usul kech 1800 s davomida ishlab chiqilgan. Ushbu turdagi quvurlar velosiped ramkalari uchun juda mos edi, chunki ular yupqa devorlarga ega, engil, ammo kuchli. 1895 da choksiz quvurlarni ishlab chiqaradigan birinchi zavod qurildi. Velosiped ishlab chiqarish avtoulovlarni ishlab chiqarishga imkon berganligi sababli, benzin va moy liniyalari uchun muammosiz naychalar kerak edi. Bu talab katta bo'ldi, chunki ko'proq neft konlari topildi.
1840 dan oldin temirchilar choksiz naychalarni ishlab chiqarishlari mumkin edi. Bir usulda qattiq metall, dumaloq ignabargli teshik qazilgan. Keyin ignabargli isitilib, uni qatorga tortib, uni quvur hosil qilish uchun cho'zdi. Ushbu usul samarasiz edi, chunki markazda teshikni burg'ulash qiyin edi. Natijada notekis trubka paydo bo'lib, uning bir tomoni ikkinchisidan qalinroq bo'lgan. 1888 da takomillashtirilgan usul patentga sazovor bo'ldi. Ushbu jarayonda qattiq g'isht olovga chidamli g'isht yadrosiga o'ralgan. Sovutgandan so'ng, o'rtada teshik qoldirib, g'isht olib tashlandi. O'shandan beri yangi rollarda ushbu usullar almashtirildi.
Dizayn
Ikki xil po'lat quvur bor, biri choksiz, ikkinchisi uzunligi bo'ylab bitta payvandlangan tikuvga ega. Ikkalasining har xil foydalanishi bor. Choksiz naychalar odatda engilroq bo'lib, devorlari ingichka bo'ladi. Ular velosipedda va suyuqlikni tashishda ishlatiladi. To'qilgan naychalar og'irroq va qattiqroq. Yaxshiroq mustahkamlik va odatda tekisroq bo'ladi. Ular gaz tashish, elektr o'tkazgich va sanitariya-tesisat kabi narsalar uchun ishlatiladi. Odatda, ular quvur yuqori darajadagi stress ostida bo'lmagan hollarda qo'llaniladi.
Ishlab chiqarish paytida ma'lum bir quvur xususiyatlari nazorat qilinishi mumkin. Masalan, trubaning diametri ko'pincha qanday ishlatilishiga qarab o'zgartiriladi. Diametri gipodermik igna yasashda ishlatiladigan mayda quvurlardan tortib, shahar bo'ylab gazni tashishda ishlatiladigan katta quvurlargacha o'zgarishi mumkin. Quvurning devor qalinligini ham boshqarish mumkin. Ko'pincha po'lat turi, shuningdek 0010010 # 39 quvurlar kuchiga va egiluvchanligiga ta'sir qiladi. Boshqa boshqariladigan xususiyatlar uzunligi, qoplama materiallari va tugatish xususiyatlarini o'z ichiga oladi.
Xom ashyolar
Quvur ishlab chiqarishda asosiy xom ashyo po'latdir. Chelik asosan temirdan iborat. Qotishma tarkibidagi boshqa metallarga alyuminiy, marganets, titan, volfram, vanadiy va tsirkoniy kiradi. Ba'zi pardozlash materiallari ba'zida ishlab chiqarish jarayonida qo'llaniladi. Masalan, bo'yoq bo'lishi mumkin
agar quvur qoplangan bo'lsa ishlatiladi. Odatda, ishlab chiqarish liniyasining oxirida po'lat quvurlarga engil miqdordagi yog 'qo'llaniladi. Bu quvurni himoya qilishga yordam beradi. Bu aslida tayyor mahsulotning bir qismi bo'lmasa ham, sulfat kislota quvurni tozalash uchun bitta ishlab chiqarish bosqichida qo'llaniladi.
Ishlab chiqarish
Jarayon
Chelik quvurlari ikki xil jarayon orqali amalga oshiriladi. Ikkala jarayon uchun umumiy ishlab chiqarish usuli uch bosqichni o'z ichiga oladi. Birinchidan, xom po'lat ko'proq ishlaydigan shaklga aylantiriladi. Keyinchalik, quvur doimiy yoki yarim doimiy ishlab chiqarish liniyasida hosil bo'ladi. Va nihoyat, quvur 0010010 # 39 mijozning ehtiyojlarini qondirish uchun kesiladi va o'zgartiriladi.
Ingot ishlab chiqarish
1 Eritilgan po'lat temir rudasi va koksni eritish orqali amalga oshiriladi (uglerodga boy modda pechda havo yo'qligida qizdirilganda), keyin uglerodning katta qismini suyuqlikka kislorodni portlatib chiqarib tashlaydi. Eritilgan po'lat keyinchalik qalin, qalin devorli temir qoliplarga quyiladi, u erda u ingotlarga soviydi.
2 Plitalar va choyshablar kabi tekis mahsulotlarni yoki novda va novda kabi uzun mahsulotni hosil qilish uchun katta bosimda ingichka rulolar orasida ingl.
Gul va plitalarni ishlab chiqarish
3 Gullab-yashnashi uchun ingot qoqilgan po'latdan yasalgan roliklar orqali uzatiladi. Ushbu turdagi roliklar 0010010 quot; ikki baland tegirmon. 0010010 quot; Ba'zi hollarda uchta rolik ishlatiladi. Rulonlar o'rnatilgan bo'lib, ularning yivlari bir-biriga mos keladi va ular qarama-qarshi yo'nalishda harakatlanadi. Ushbu harakat po'latni siqib, ingichka, uzunroq bo'laklarga mixlashiga olib keladi. Rulonlar inson operatori tomonidan o'zgartirilganda, po'lat uni ingichka va uzunroq qilish orqali orqaga tortiladi. Ushbu jarayon po'lat istalgan shaklga erishmaguncha takrorlanadi. Ushbu jarayon davomida manipulyator deb nomlangan mashinalar po'latni burishadi, shunda har ikki tomon teng ravishda qayta ishlanadi.
4 Shuningdek, ingot gullarni gullash jarayoniga o'xshash jarayonda plitalarga o'ralishi mumkin. Po'lat uni cho'zilgan bir-biridan iborat roliklar orqali o'tadi. Shu bilan birga, plitalarning kengligini nazorat qilish uchun yon tomonga o'rnatilgan rulolar mavjud. Po'lat kerakli shaklga ega bo'lganda, notekis uchlari kesiladi va plitalar yoki gullar qisqa qismlarga kesiladi.
Keyinchalik qayta ishlash
5 Odatda gullar quvurlarga kiritilishidan oldin qayta ishlanadi. Gullar ignabarglarga aylantiriladi, ularni uzunroq va torroq qilib qo'yadigan ko'proq aylantiruvchi moslamalar orqali amalga oshiriladi. Blyashka uchadigan makaslar deb nomlanadigan asboblar bilan kesilgan. Bu sinxron qaychi juftligi, ular harakatlanuvchi ignabargli bilan birga chopishadi va uni kesib tashlashadi. Bu ishlab chiqarish jarayonini to'xtatmasdan samarali kesish imkonini beradi. Ushbu ignabargli narsalar tikilgan va oxir-oqibat choksiz quvurga aylanadi.
6 Plitalar ham qayta ishlanadi. Ularni moyil qilish uchun ular avval {{1}}, 200 ° F (1, 204 ° C) ga isitiladi. Bu plitaning yuzasida oksid qoplamining paydo bo'lishiga olib keladi. Ushbu qoplam shkalasi va yuqori bosimli suv purkagich bilan uzilgan. Keyin plitalar issiq tegirmonda bir qator roliklar orqali yuboriladi va skelp deb nomlangan ingichka tor po'latdan yasalgan. Bu tegirmon yarim milgacha bo'lishi mumkin. Plitalar roliklardan o'tib borar ekan, ular ingichka va uzunroq bo'ladi. Taxminan uch daqiqa ichida bitta plitani 6 dan (1 5. 2 sm) qalin po'latdan to'rtdan biri bo'lishi mumkin bo'lgan ingichka po'lat lentaga aylantirish mumkin. mil uzoq.
7 cho'zilganidan keyin po'lat tuzlanadi. Ushbu jarayon uni metallni tozalash uchun oltingugurt kislotasi mavjud bo'lgan bir qator tanklardan o'tkazishni o'z ichiga oladi. Tugatish uchun, u sovuq va issiq suv bilan yuvib tashlanadi, quritiladi va keyin katta naychalarga o'raladi va trubka ishlab chiqarish korxonasiga etkazish uchun qadoqlanadi.
Quvurlar tayyorlash
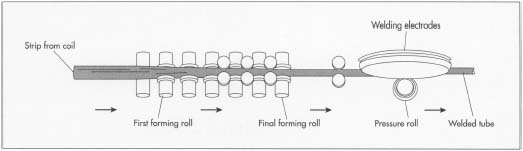
8 Ikkala skelet ham, ignabargli ham quvurlarni tayyorlash uchun ishlatiladi. Skelp payvandlangan quvurga o'rnatiladi. Avval u qulfni echadigan mashinaga joylashtiriladi. Po'latning naychasi ochilmaganligi sababli, u isitiladi. Keyin po'lat bir qator yivli rulonlardan o'tadi. Uning yonidan o'tib ketganda, roliklar skeletning qirralarini bir-biriga buralishiga olib keladi. Bu payvandlanmagan trubani hosil qiladi.
9 Keyingi po'lat payvandlash elektrodlari orqali o'tadi. Ushbu qurilmalar trubaning ikki uchini bir-biriga yopishtiradilar. Payvand choklari yuqori bosimli rolik orqali o'tkaziladi, bu esa payvand chokini yaratishga yordam beradi. Keyin quvur kerakli uzunlikka kesiladi va keyingi ishlov berish uchun staklanadi. Payvandlangan po'lat quvur doimiy jarayon bo'lib, uning o'lchamiga qarab uni 1, 100 fut (335. 3 m) tezlikda bajarish mumkin. daqiqa.
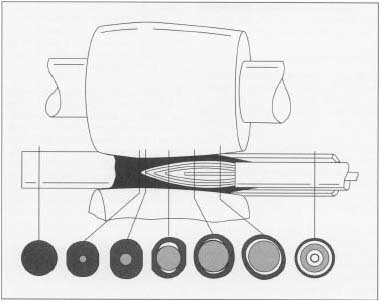
10 Choksiz quvur kerak bo'lganda, ishlab chiqarish uchun kvadrat ignabargli idishlar ishlatiladi. Ular silindrsimon shaklni hosil qilish uchun isitiladi va qoliplanadi, ular yumaloq deb ham ataladi. Keyin dumaloq o'choqqa qo'yiladi, u erda u oq-qizigan holda isitiladi. Keyin isitilgan dumaloq katta bosim bilan yuvarlanadi. Yuqori bosimli prokladka ignabargni cho'zishga va markazda teshik paydo bo'lishiga olib keladi. Ushbu teshik tartibsiz shaklga ega bo'lganligi sababli, o'q shaklidagi teshilgan teshik ignabargli o'rtasidan o'tkaziladi. Pirsing bosqichidan keyin quvur hali ham tartibsiz qalinligi va shakliga ega bo'lishi mumkin. Buni tuzatish uchun u boshqa turdagi prokat tegirmonidan o'tadi.
Yakuniy ishlov berish
11 Ikkala quvurni ham qurib bo'lingandan keyin ularni tekislash mashinasi orqali o'rnatish mumkin. Ikkita yoki undan ortiq trubka ulanishi uchun ular bo'g'inlar bilan ham o'rnatilishi mumkin. Kichikroq diametrli quvurlar uchun eng keng tarqalgan birikma - bu ipning uchi bilan kesilgan tor yivlar. Quvurlar ham o'lchash mashinasi orqali yuboriladi. Ushbu ma'lumot boshqa sifat nazorati ma'lumotlari bilan birga trubkada avtomatik ravishda stencil qilinadi. Keyin quvur himoya yog'ining engil qoplamasi bilan püskürtülür. Ko'pincha quvur zang bo'lishiga yo'l qo'ymaslik uchun ishlov beriladi. Bu uni galvanizatsiyalash yoki sink bilan qoplash orqali amalga oshiriladi. Quvurni ishlatishga qarab, boshqa bo'yoqlar yoki qoplamalar ishlatilishi mumkin.


